Внутри Tudor: от заготовки до готовых часов — трёхдневный репортаж
Tudor открыл журналистам доступ к своей швейцарской сети: за несколько дней мы проследили, как из титановой заготовки, латунной ленты и пружинной проволоки рождается серийный дайвер Pelagos 39.
Раньше я считал надпись Swiss Made на циферблате просто маркетингом. После поездки по трём заводам и мануфактуре Tudor в Ле-Локле понял: за этими двумя словами стоит цепочка из горячей штамповки, семимикронных допусков и ручной сборки.
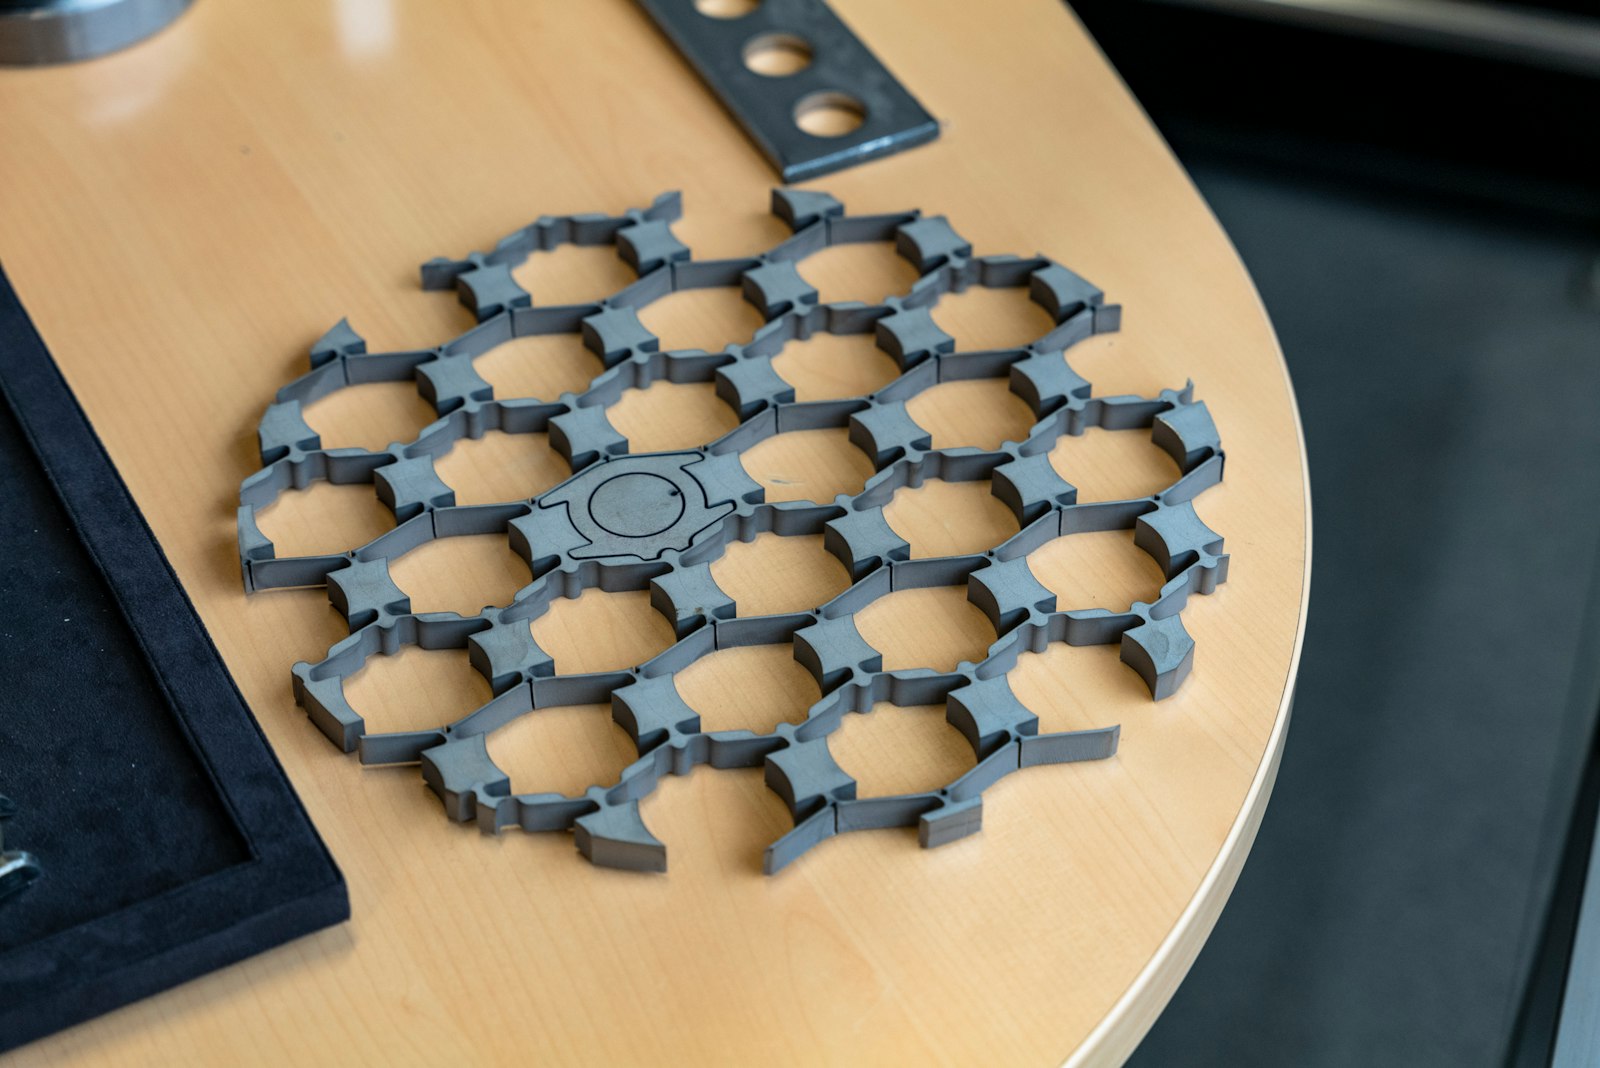
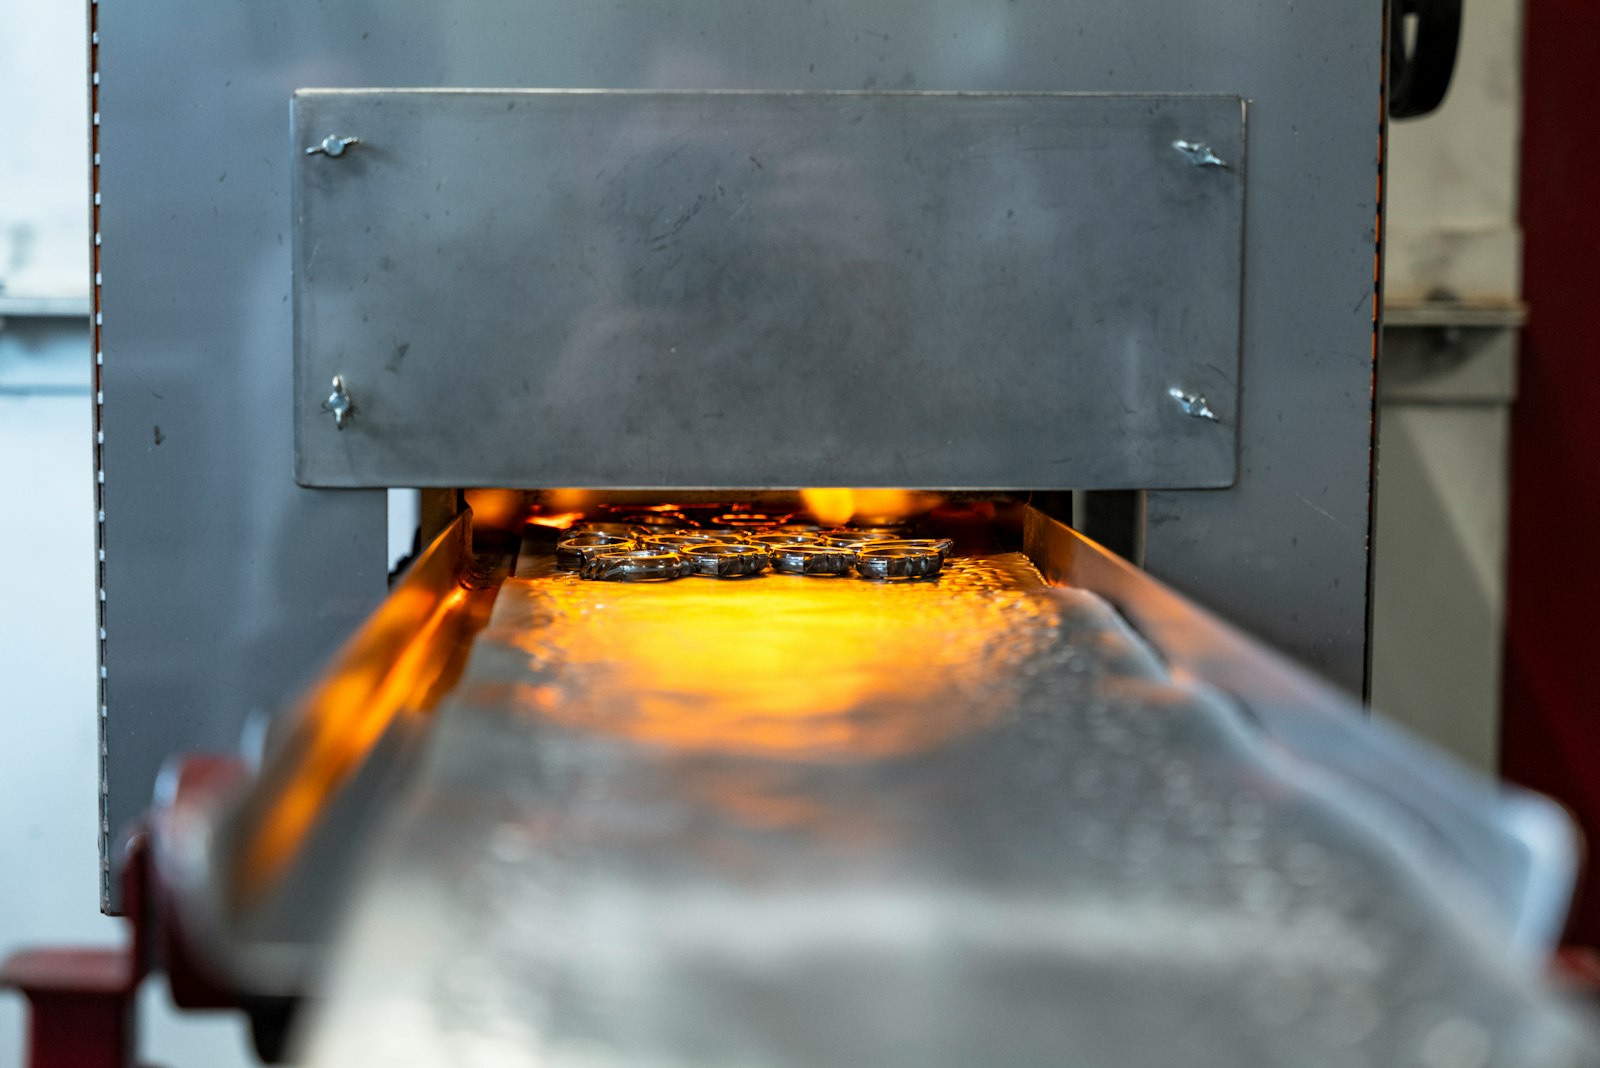
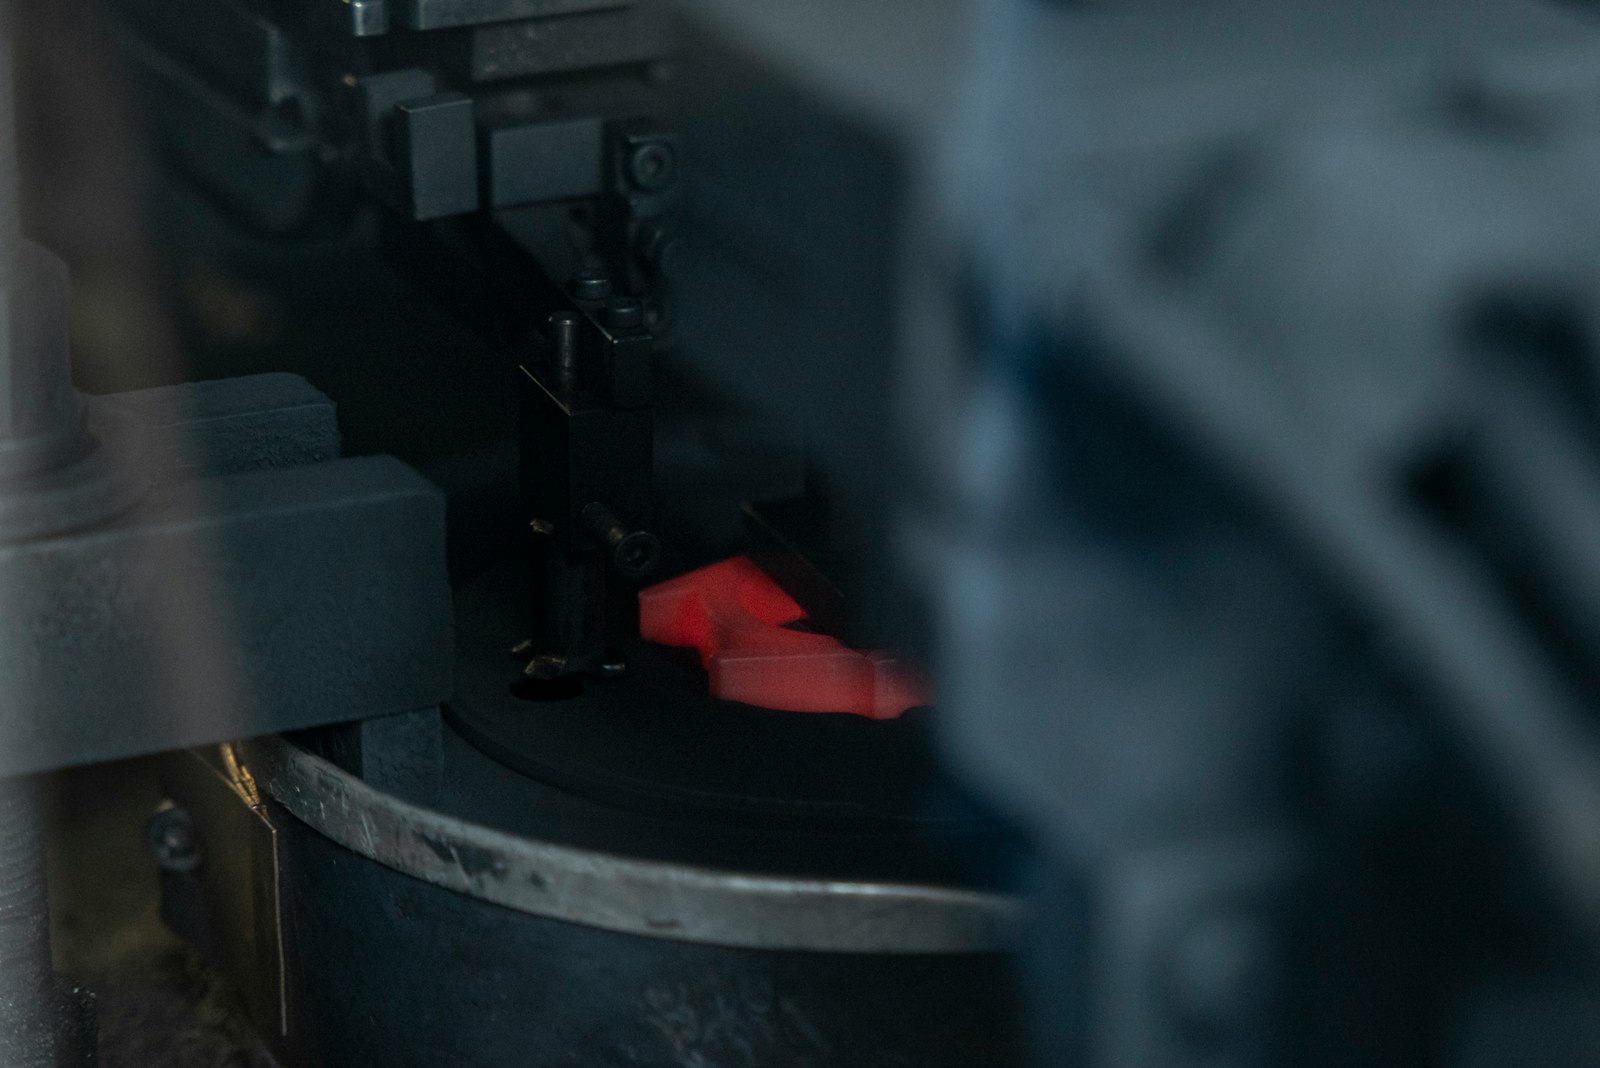
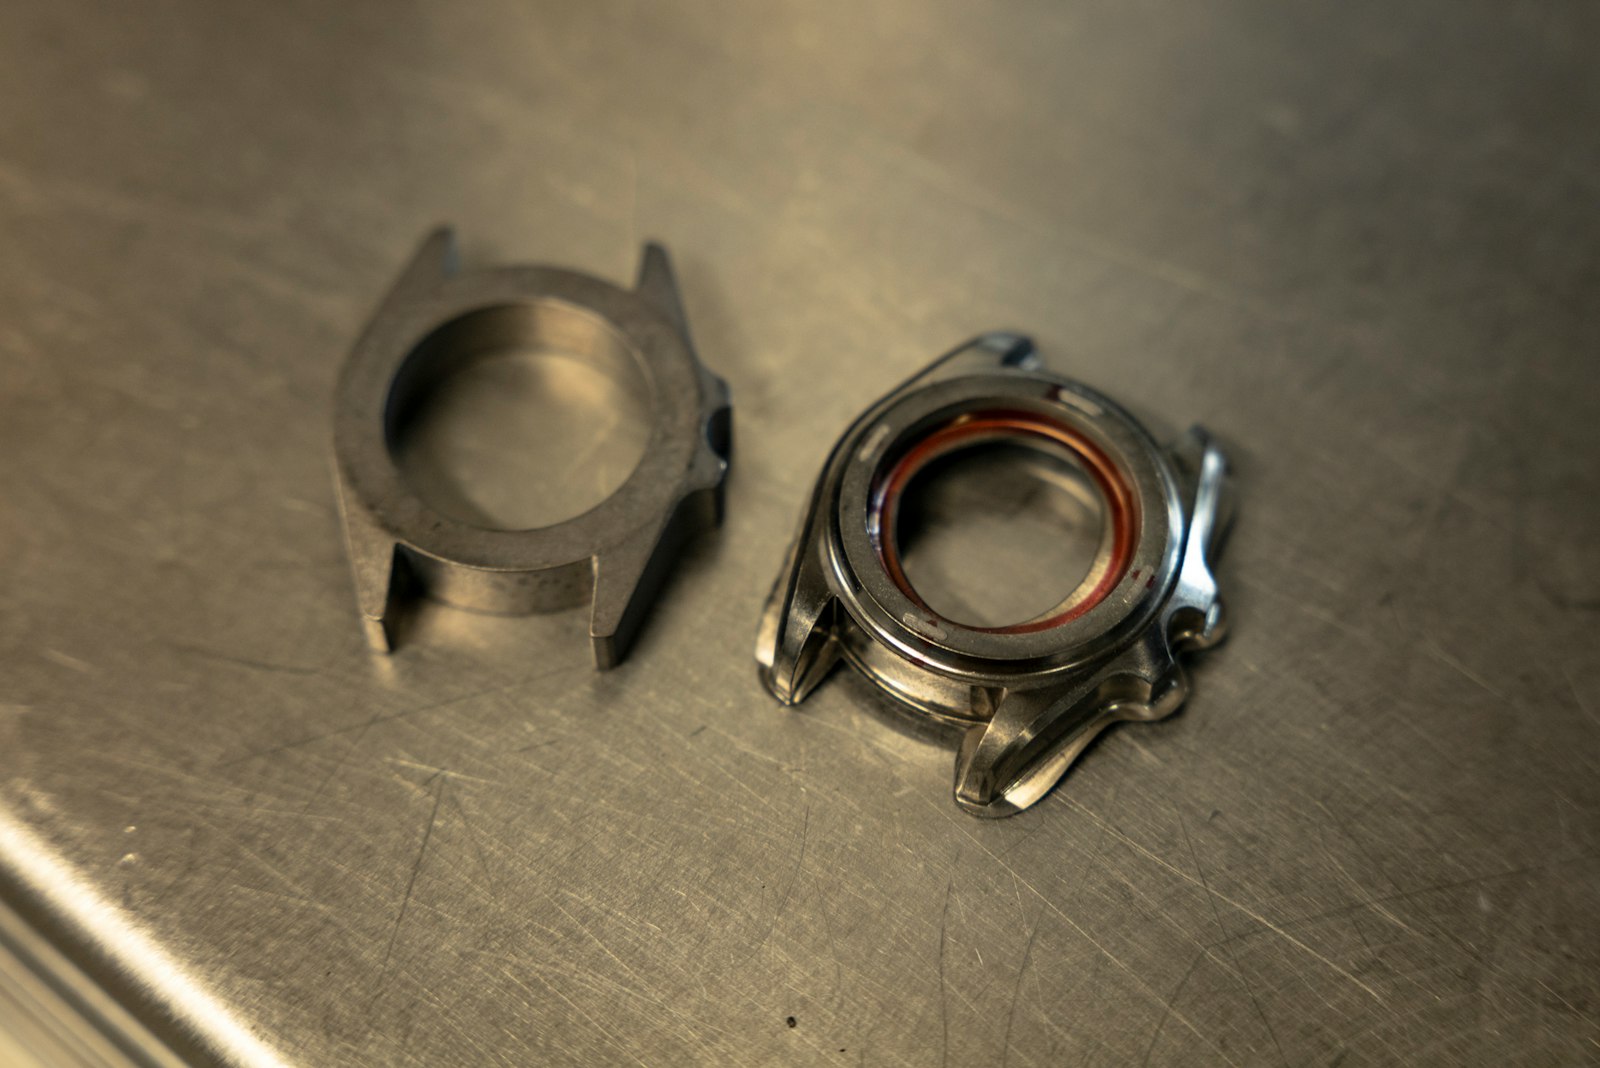
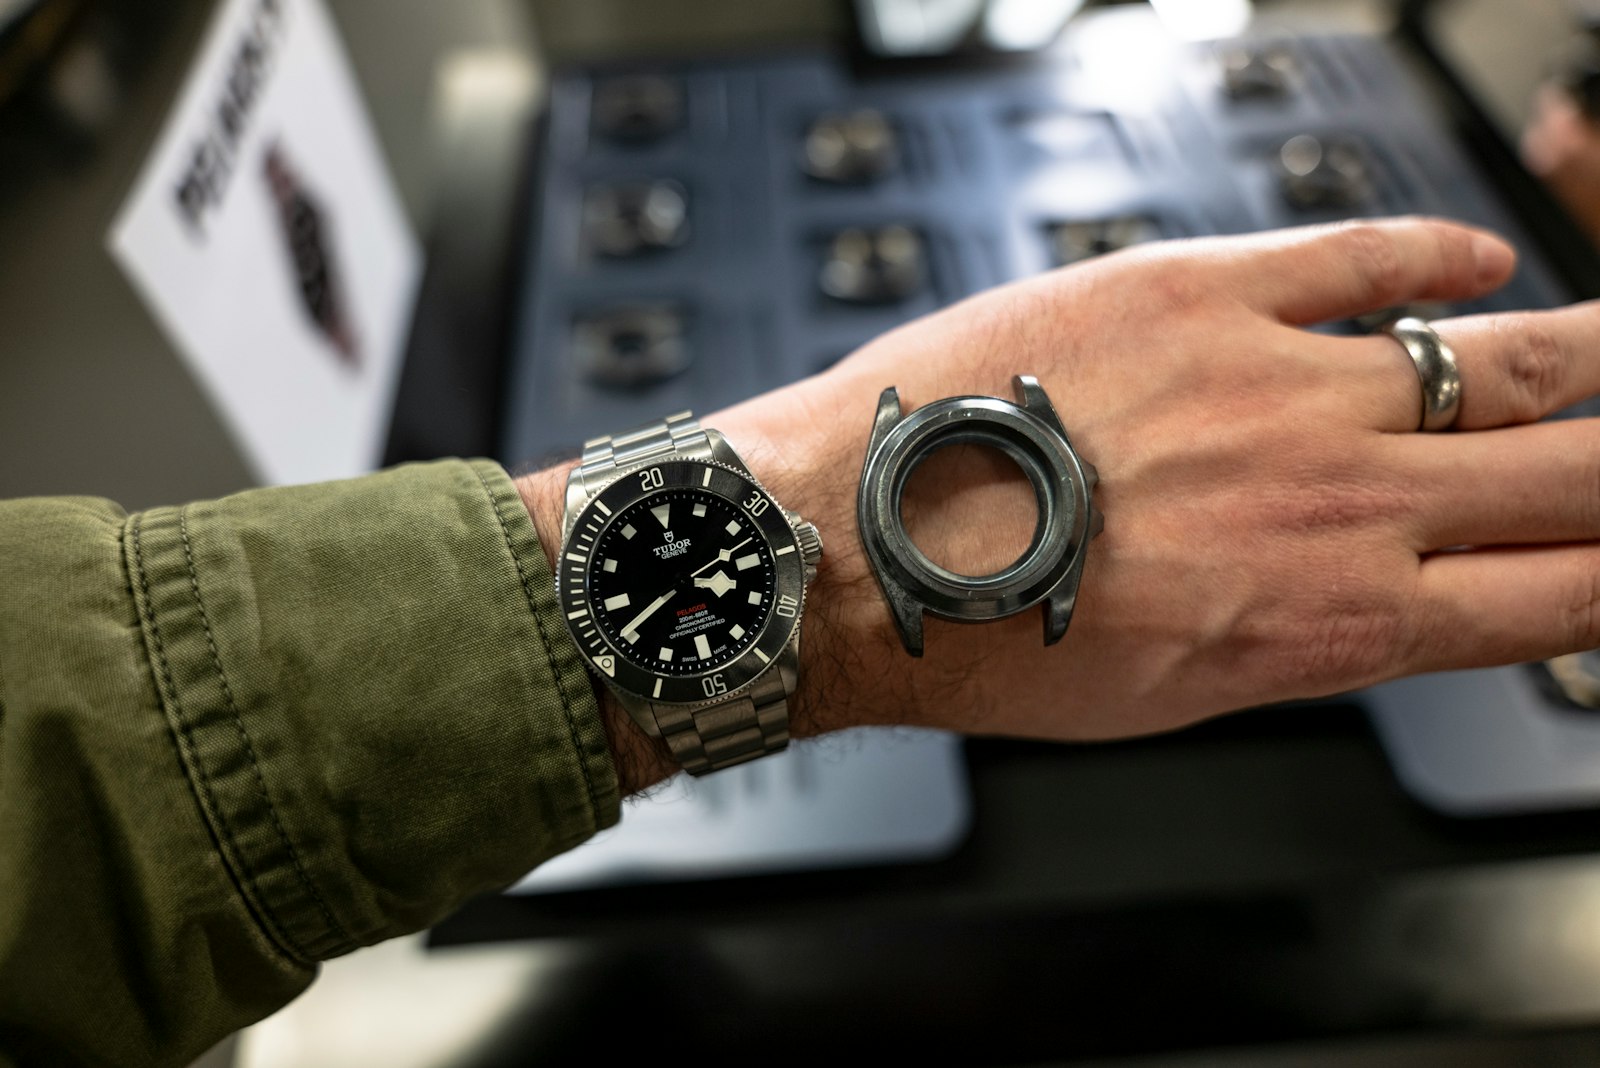
Всё начинается в Joseph Baume: титановые заготовки разогревают почти до 950 °C и роботом вдавливают в матрицу. Стальные корпуса, напротив, холодно штампуют до 15 ударов. После этого заготовки отправляют на Orolux.
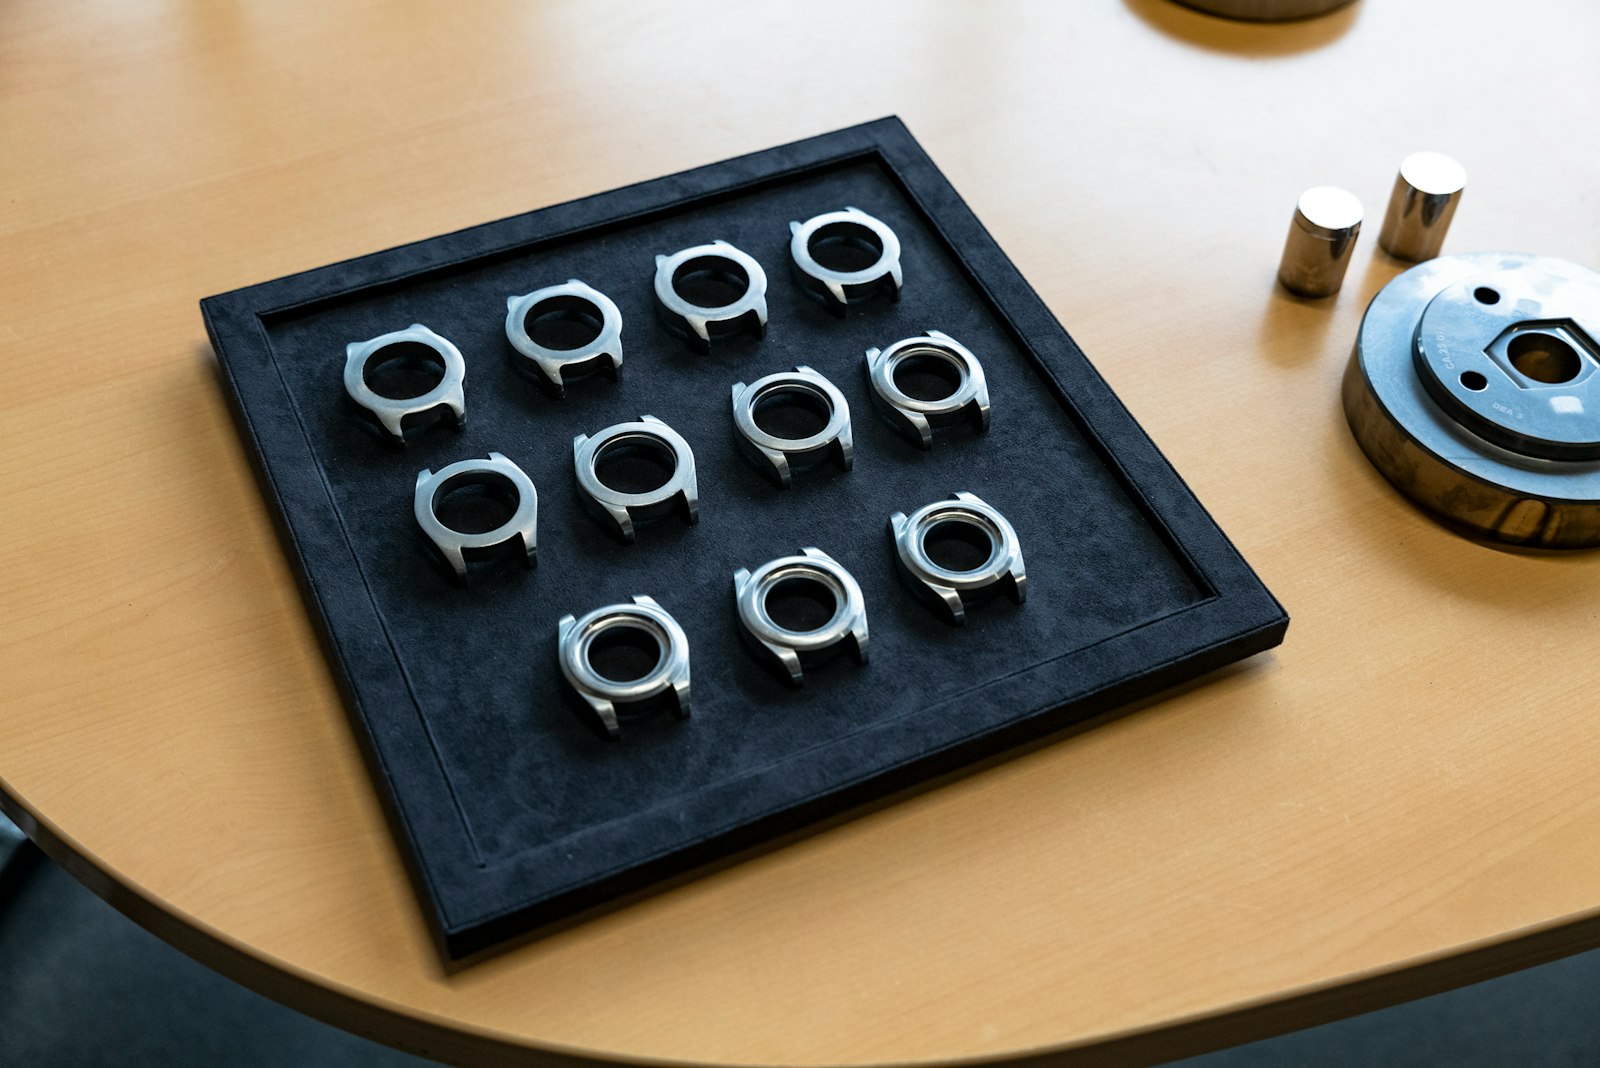
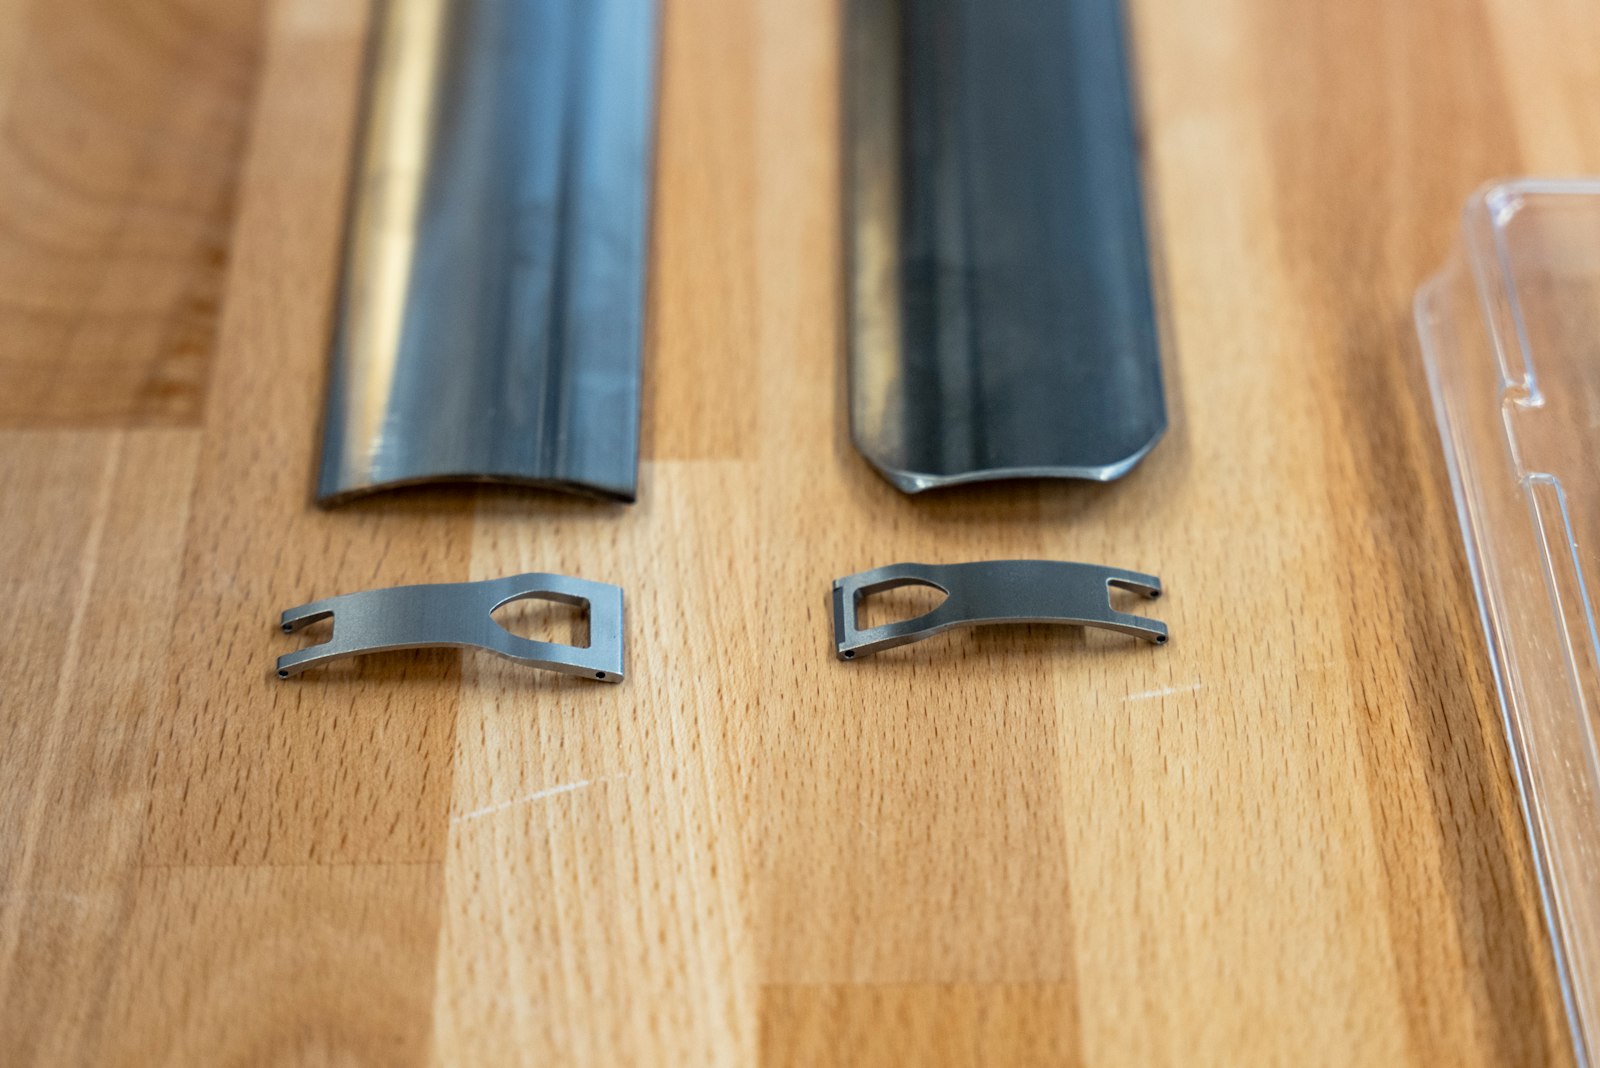
На Orolux станки с ЧПУ фрезеруют, сверлят и нарезают резьбу, наносят фирменную геликоидальную шлифовку на «ушах» и передают корпус на ручную полировку. Отдельный поставщик Detech делает браслет: звенья вырезают из профильных прутков титана, стали или бронзы и доводят до зазора 0,1 мм.
Циферблат: от латунной ленты до Super-LumiNova
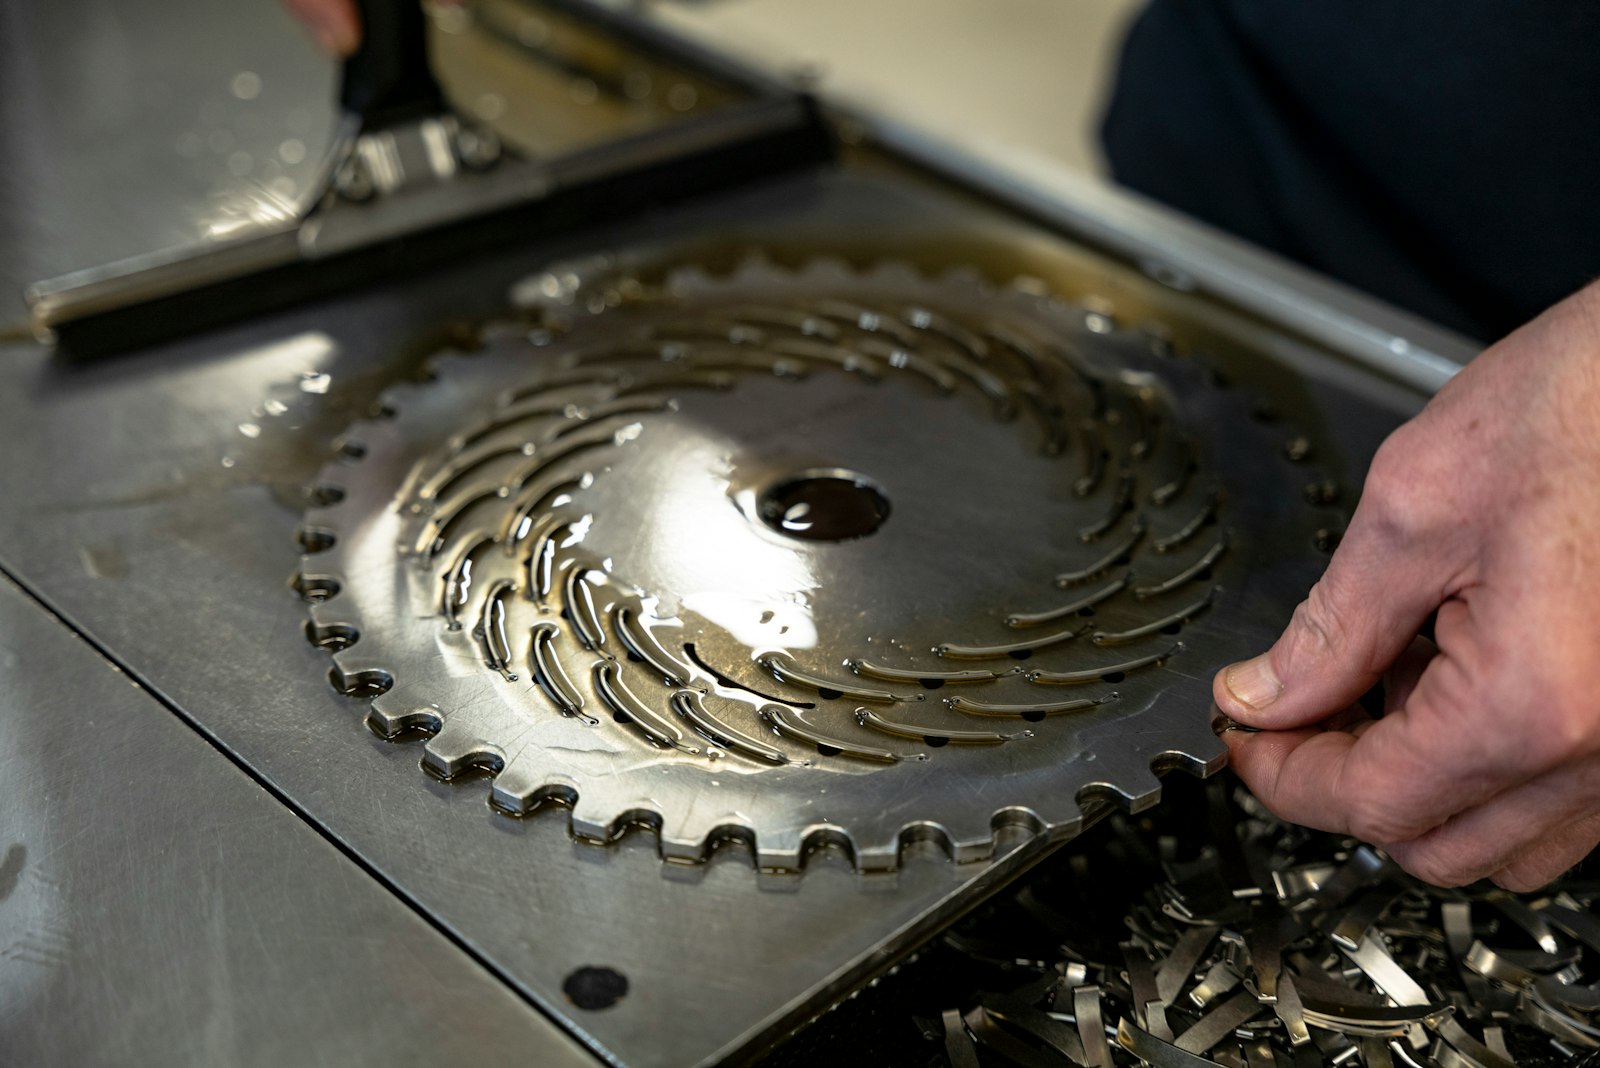
В Montremo (Ла-Шо-де-Фон) из рулона латунной ленты толщиной 0,5 мм вырубают заготовки. Цвет наносят от двух до тридцати слоёв лака, после чего хронографические счётчики протравливают до чистой латуни и отправляют в гальваническую ванну.
Далее следует тампонная печать логотипа и шкал, а затем вручную ставят аппликации — у каждой своя геометрия ножек, поэтому перепутать их невозможно. Последний этап — нанесение Super-LumiNova; попробовав сделать это сам, я убедился, что Montremo не предложит мне работу.
Механизм: семь микрон и RFID
EMP в Трамелане обрабатывает платины и мосты из латуни на роторных станках Precitrame — допуск 7 мкм. В Kenitec (Ле-Нуармон) волосок толщиной 0,5 мм протягивают через алмазные фильеры более тридцати раз, плющат, закручивают и закаливают в вакууме при 600 °C.
Все компоненты сходятся в Kenissi (Ле-Локль). Каждая платина помечена RFID-меткой, и конвейер автоматически подаёт детали на сборочные ячейки. Tudor не держит склад: часы собирают строго под заказ.
После сборки каждый механизм проходит хронометрическую проверку, а готовые часы — серию Reliability Control: герметичность, точность по GPS и устойчивость к 15 000 гаусс.
За три дня и несколько городков Юры я увидел, как горячая штамповка, ручная сборка и полностью автоматическая логистика работают в одном ритме, чтобы на запястье у меня оказался обычный дайвер Pelagos.
Оригинал — Hodinkee; текст — полная адаптация для Chrono Center, не дословный перевод.